

อัตราการหดตัวในการหล่อสูญญากาศคืออะไร?
May 30, 2025
ฝากข้อความ
อัตราการหดตัวในการหล่อสูญญากาศคืออะไร?
ในฐานะซัพพลายเออร์มืออาชีพในด้านการคัดเลือกนักแสดงสูญญากาศฉันมักจะพบคำถามจากลูกค้าเกี่ยวกับอัตราการหดตัวในกระบวนการนี้ การทำความเข้าใจอัตราการหดตัวเป็นสิ่งสำคัญในการรับรองคุณภาพและความแม่นยำของชิ้นส่วนสุดท้าย ในโพสต์บล็อกนี้ฉันจะเจาะลึกแนวคิดของอัตราการหดตัวในการหล่อสูญญากาศปัจจัยที่มีผลต่อมันและวิธีที่เราจัดการเพื่อให้ผลิตภัณฑ์ที่มีคุณภาพสูง
อัตราการหดตัวในการหล่อสูญญากาศคืออะไร?
อัตราการหดตัวในการหล่อสูญญากาศหมายถึงเปอร์เซ็นต์ของการลดลงของปริมาตรหรือขนาดของการหล่อหลังจากที่มันเย็นและแข็งตัวเมื่อเทียบกับปริมาตรหรือขนาดในสถานะหลอมเหลว ในระหว่างการหล่อสูญญากาศวัสดุของเหลวเช่นเรซินหรือโลหะผสมโลหะจะถูกเทลงในแม่พิมพ์ภายใต้สภาพแวดล้อมสูญญากาศเพื่อกำจัดฟองอากาศและตรวจสอบให้แน่ใจว่ามีความหนาแน่นและมีข้อบกพร่อง - การหล่อฟรี เมื่อวัสดุเย็นลงมันจะทำสัญญาส่งผลให้เกิดการหดตัว
การหดตัวสามารถเกิดขึ้นได้ทั้งเชิงเส้นและเชิงปริมาตร การหดตัวเชิงเส้นถูกวัดว่าเป็นการเปลี่ยนแปลงความยาวของการหล่อและมักจะแสดงเป็นเปอร์เซ็นต์ของมิติดั้งเดิมในทิศทางที่เฉพาะเจาะจง ในทางกลับกันการหดตัวของปริมาตรนั้นเกี่ยวข้องกับการเปลี่ยนแปลงปริมาณโดยรวมของการหล่อ
ปัจจัยที่มีผลต่ออัตราการหดตัว
คุณสมบัติของวัสดุ
วัสดุที่แตกต่างกันมีลักษณะการหดตัวที่แตกต่างกัน ตัวอย่างเช่นโลหะโดยทั่วไปมีอัตราการหดตัวสูงกว่าเมื่อเทียบกับพลาสติก โลหะผสมอลูมิเนียมซึ่งใช้กันทั่วไปในบริการหล่อสูญญากาศโดยทั่วไปจะมีอัตราการหดตัวเชิงเส้นในช่วง 1.2% - 2% เรซิน thermosetting ที่ใช้ในบริการหล่อแม่พิมพ์สูญญากาศอาจมีอัตราการหดตัวที่ต่ำกว่าบ่อยครั้งประมาณ 0.1% - 0.5% องค์ประกอบของวัสดุยังมีบทบาทเช่นกัน โลหะผสมที่มีเปอร์เซ็นต์ที่สูงขึ้นขององค์ประกอบบางอย่างอาจมีพฤติกรรมการหดตัวที่แตกต่างกันเนื่องจากคุณสมบัติทางกายภาพและทางเคมีที่เป็นเอกลักษณ์ขององค์ประกอบเหล่านั้น
อัตราการระบายความร้อน
อัตราที่การหล่อเย็นลงเป็นปัจจัยสำคัญที่มีผลต่อการหดตัว อัตราการระบายความร้อนอย่างรวดเร็วอาจทำให้เกิดการหดตัวที่ไม่สม่ำเสมอนำไปสู่ความเครียดภายในและอาจส่งผลให้เกิดการแตกหรือแปรปรวนของการหล่อ การทำความเย็นแบบช้าและควบคุมช่วยให้การหดตัวที่สม่ำเสมอมากขึ้นลดความเสี่ยงของข้อบกพร่อง เราควบคุมกระบวนการทำความเย็นอย่างระมัดระวังในบริการหล่อโลหะสูญญากาศเพื่อให้แน่ใจว่าการหดตัวเกิดขึ้นในลักษณะที่คาดการณ์ได้และสอดคล้องกัน
การออกแบบแม่พิมพ์
การออกแบบแม่พิมพ์สามารถส่งผลกระทบต่อการหดตัวของการหล่อ ขนาดและรูปร่างของโพรงแม่พิมพ์เช่นเดียวกับการปรากฏตัวของมุมร่างและนักวิ่งใด ๆ สามารถส่งผลกระทบต่อการที่วัสดุไหลและแข็งตัว หากแม่พิมพ์ไม่อนุญาตให้ชดเชยการหดตัวที่เหมาะสมการคัดเลือกครั้งสุดท้ายอาจไม่ตรงกับมิติที่ต้องการ เราใช้เทคโนโลยี CAD/CAM ขั้นสูงเพื่อออกแบบแม่พิมพ์ที่คำนึงถึงการหดตัวของวัสดุที่คาดหวังเพื่อให้ส่วนที่เสร็จสมบูรณ์อยู่ในช่วงความคลาดเคลื่อนที่ต้องการ
การหล่อเรขาคณิต
รูปทรงเรขาคณิตที่ซับซ้อนสามารถสัมผัสกับการหดตัวที่ไม่เหมือนกัน ชิ้นส่วนที่มีส่วนหนาและบางอาจเย็นลงในอัตราที่แตกต่างกันทำให้เกิดการหดตัวที่แตกต่างกัน ตัวอย่างเช่นส่วนหนาอาจใช้เวลานานกว่าจะเย็นลงเมื่อเทียบกับส่วนที่บางและความแตกต่างนี้อาจนำไปสู่การบิดเบือนของการหล่อ เมื่อต้องรับมือกับรูปทรงเรขาคณิตที่ซับซ้อนเราจะทำการจำลองอย่างละเอียดเพื่อทำนายพฤติกรรมการหดตัวและทำการปรับเปลี่ยนที่จำเป็นในการออกแบบแม่พิมพ์หรือกระบวนการหล่อ
การจัดการอัตราการหดตัว
ในฐานะซัพพลายเออร์เราใช้กลยุทธ์หลายอย่างในการจัดการและควบคุมอัตราการหดตัวในการหล่อสูญญากาศ:
การเลือกวัสดุ
เราทำงานอย่างใกล้ชิดกับลูกค้าของเราเพื่อเลือกวัสดุที่เหมาะสมที่สุดสำหรับแอปพลิเคชันเฉพาะของพวกเขา โดยการทำความเข้าใจข้อกำหนดของผลิตภัณฑ์ขั้นสุดท้ายเช่นความแข็งแรงความทนทานและความแม่นยำมิติเราสามารถแนะนำวัสดุที่มีลักษณะการหดตัวที่ดีที่สุด ในบางกรณีเราอาจพัฒนาวัสดุที่กำหนดเองเพื่อให้ตรงตามข้อกำหนดการออกแบบที่ไม่เหมือนใครในขณะที่ลดการหดตัว

การออกแบบแม่พิมพ์ที่มีความแม่นยำ
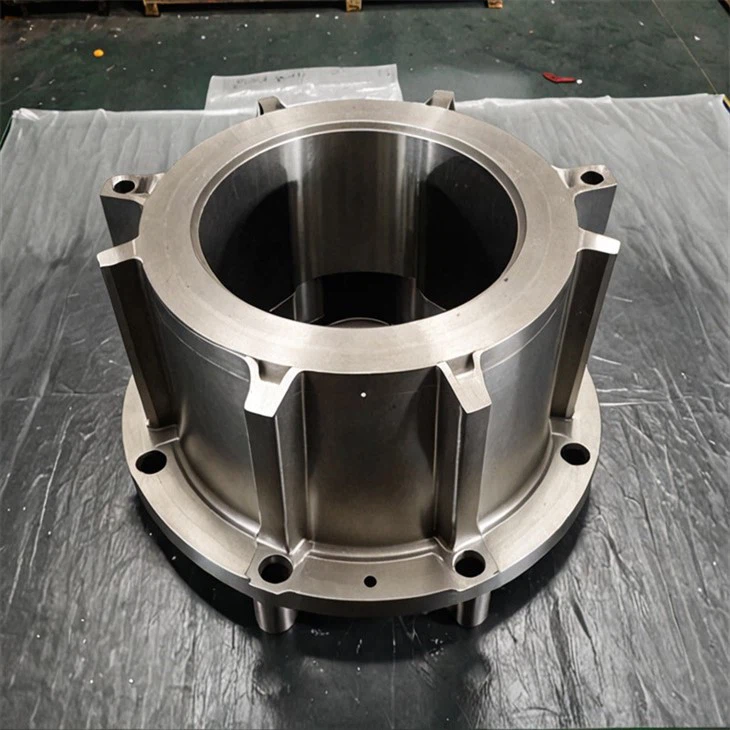
ทีมวิศวกรที่มีประสบการณ์ของเราใช้สถานะ - - ซอฟต์แวร์ศิลปะในการออกแบบแม่พิมพ์ที่อธิบายถึงการหดตัวของวัสดุที่เลือก เราสร้างโพรงแม่พิมพ์ขนาดใหญ่ตามอัตราการหดตัวที่คำนวณได้เพื่อให้เมื่อการหล่อเย็นลงและหดตัวมันจะจบลงที่มิติที่ต้องการ นอกจากนี้เรายังรวมคุณสมบัติต่าง ๆ เช่นหลุมและช่องระบายอากาศในการออกแบบแม่พิมพ์เพื่อให้แน่ใจว่าการไหลของวัสดุที่เหมาะสมและการระบายอากาศในระหว่างกระบวนการหล่อซึ่งสามารถช่วยลดข้อบกพร่องที่เกี่ยวข้องกับการหดตัว
การเพิ่มประสิทธิภาพกระบวนการ
เราตรวจสอบและเพิ่มประสิทธิภาพพารามิเตอร์กระบวนการหล่อเพื่อควบคุมอัตราการหดตัว ซึ่งรวมถึงการปรับอุณหภูมิการเทความเร็วในการเทและอัตราการระบายความร้อน เราใช้เซ็นเซอร์เวลาจริงและระบบการตรวจสอบเพื่อให้แน่ใจว่าตัวแปรกระบวนการยังคงอยู่ในช่วงที่ระบุ ด้วยการรักษาสภาพแวดล้อมกระบวนการที่มั่นคงและควบคุมได้เราสามารถลดความแปรปรวนในการหดตัวและสร้างการหล่อที่มีคุณภาพสูงและสอดคล้องกัน
ความสำคัญของการจัดการอัตราการหดตัวที่แม่นยำ
การจัดการอัตราการหดตัวอย่างถูกต้องมีความสำคัญสูงสุดในการคัดเลือกนักแสดงสูญญากาศด้วยเหตุผลหลายประการ:
ความแม่นยำมิติ
สำหรับชิ้นส่วนที่ต้องใช้ขนาดที่แม่นยำเช่นส่วนประกอบในอุปกรณ์การบินและอวกาศหรืออุปกรณ์การแพทย์แม้แต่การเบี่ยงเบนเล็กน้อยเนื่องจากการหดตัวสามารถทำให้ชิ้นส่วนใช้ไม่ได้ ด้วยการควบคุมอัตราการหดตัวเราสามารถมั่นใจได้ว่าการหล่อครั้งสุดท้ายจะตรงกับความคลาดเคลื่อนที่กำหนดโดยลูกค้าของเรา
คุณภาพสินค้า
การหดตัว - ข้อบกพร่องที่เกี่ยวข้องเช่นเครื่องหมายจม, ความพรุนและการแปรปรวนสามารถลดคุณภาพและประสิทธิภาพของการหล่อได้อย่างมีนัยสำคัญ การจัดการที่มีประสิทธิภาพของอัตราการหดตัวช่วยในการกำจัดข้อบกพร่องเหล่านี้ส่งผลให้ผลิตภัณฑ์ที่มีความสมบูรณ์และสมบูรณ์สูง
ราคา - ประสิทธิผล
ด้วยการลดการหดตัว - การทำซ้ำและเศษซากที่เกี่ยวข้องเราสามารถช่วยลูกค้าของเราประหยัดต้นทุนการผลิต การผลิตชิ้นส่วนที่ตรงตามมาตรฐานคุณภาพที่ต้องการในการลองครั้งแรกจะช่วยลดต้นทุนการผลิตโดยรวมและลดเวลานำ
บทสรุป
โดยสรุปอัตราการหดตัวในการหล่อสูญญากาศเป็นปัจจัยสำคัญที่อาจส่งผลกระทบต่อคุณภาพและความแม่นยำของผลิตภัณฑ์ขั้นสุดท้ายอย่างมีนัยสำคัญ ในฐานะซัพพลายเออร์มืออาชีพในอุตสาหกรรมการคัดเลือกนักแสดงสูญญากาศเราเข้าใจถึงลักษณะที่ซับซ้อนของการหดตัวและมุ่งมั่นที่จะให้ลูกค้าของเราด้วยการหล่อที่มีคุณภาพสูง เราใช้วิธีการที่ครอบคลุมซึ่งรวมถึงการเลือกวัสดุอย่างระมัดระวังการออกแบบแม่พิมพ์ที่แม่นยำและการเพิ่มประสิทธิภาพกระบวนการเพื่อจัดการและควบคุมอัตราการหดตัว
หากคุณต้องการบริการหล่อสูญญากาศและมีความกังวลเกี่ยวกับการหดตัวและผลกระทบต่อโครงการของคุณเราชอบที่จะทำงานร่วมกับคุณ ทีมผู้เชี่ยวชาญของเราพร้อมที่จะจัดหาโซลูชั่นที่กำหนดเองตามข้อกำหนดเฉพาะของคุณ ติดต่อเราวันนี้เพื่อหารือเกี่ยวกับโครงการของคุณและเริ่มต้นการเดินทางสู่ความแม่นยำสูง - มีคุณภาพสูง - ชิ้นส่วนที่มีคุณภาพ
การอ้างอิง
- Xu, F. , & Jiang, M. (2018) พฤติกรรมการหดตัวและการทำนายในการหล่อการลงทุนของโลหะผสมไทเทเนียม วารสารวิศวกรรมวัสดุและประสิทธิภาพ, 27 (7), 3212 - 3220
- Gibson, I. , Rosen, DW, & Stucker, B. (2015) เทคโนโลยีการผลิตสารเติมแต่ง: การพิมพ์ 3 มิติ, การสร้างต้นแบบอย่างรวดเร็วและการผลิตดิจิตอลโดยตรง สปริงเกอร์ (แม้ว่ามันจะเกี่ยวกับการผลิตสารเติมแต่ง แต่ก็ให้ความรู้ทั่วไปเกี่ยวกับการหดตัวในการแข็งตัวของวัสดุ)
- Campbell, J. (2014) การหล่อ Butterworth - Heinemann
ส่งคำถาม